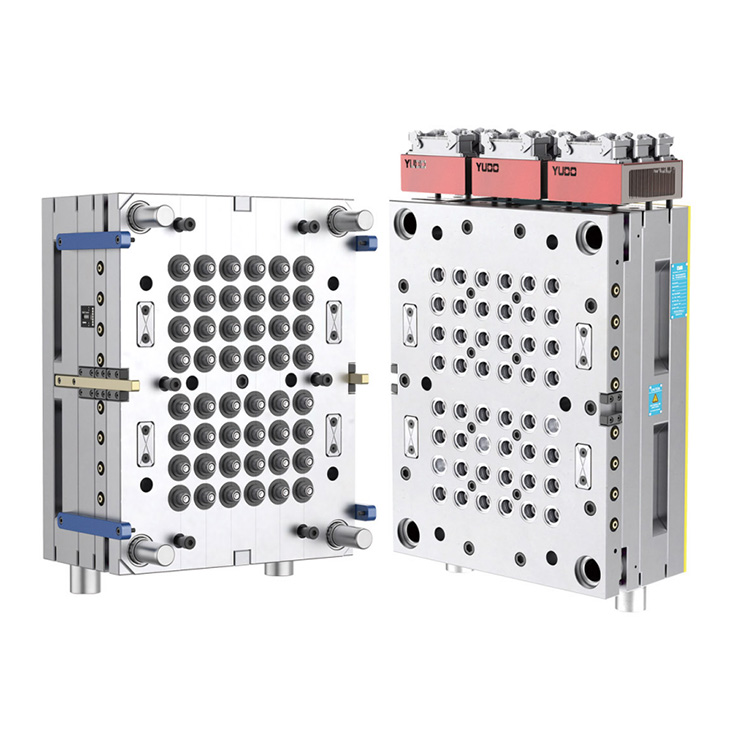
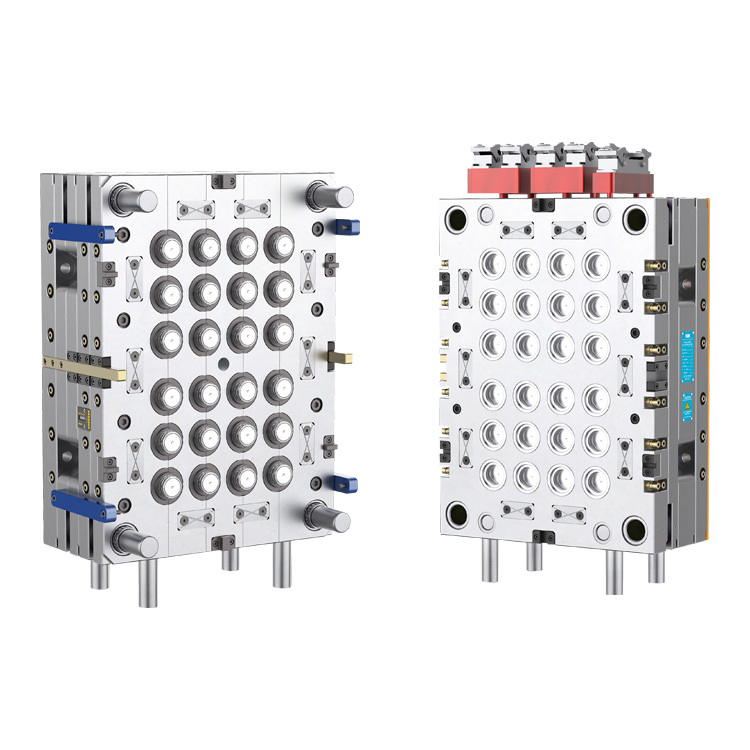
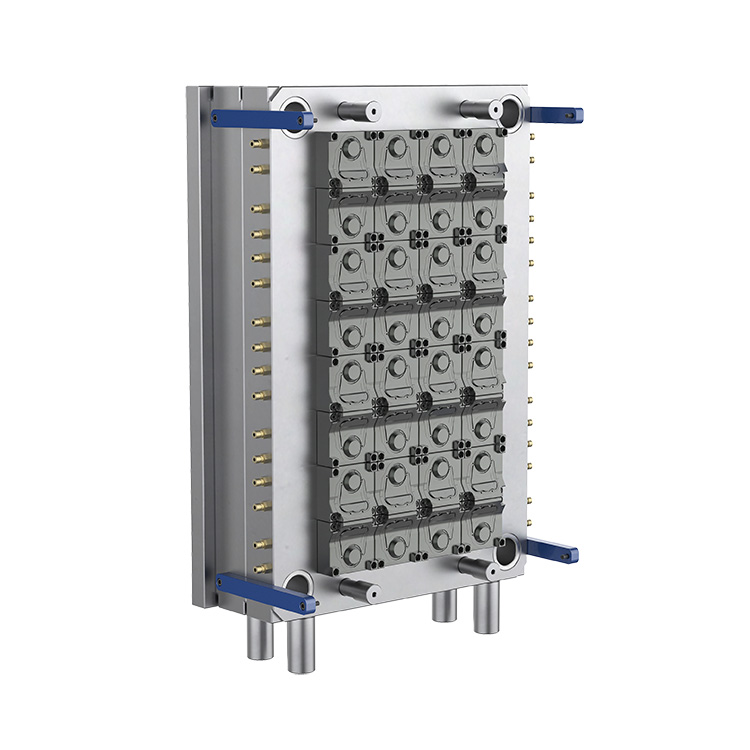
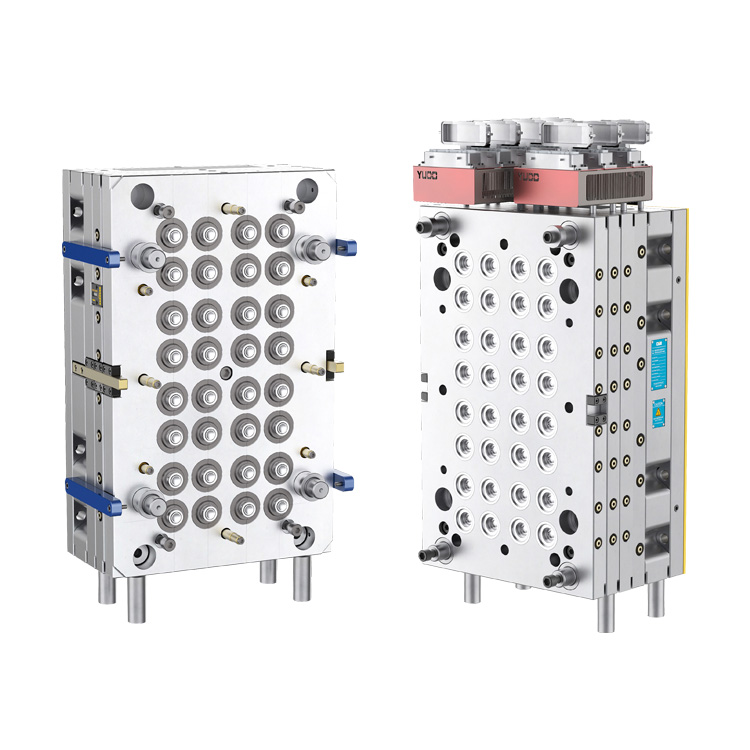
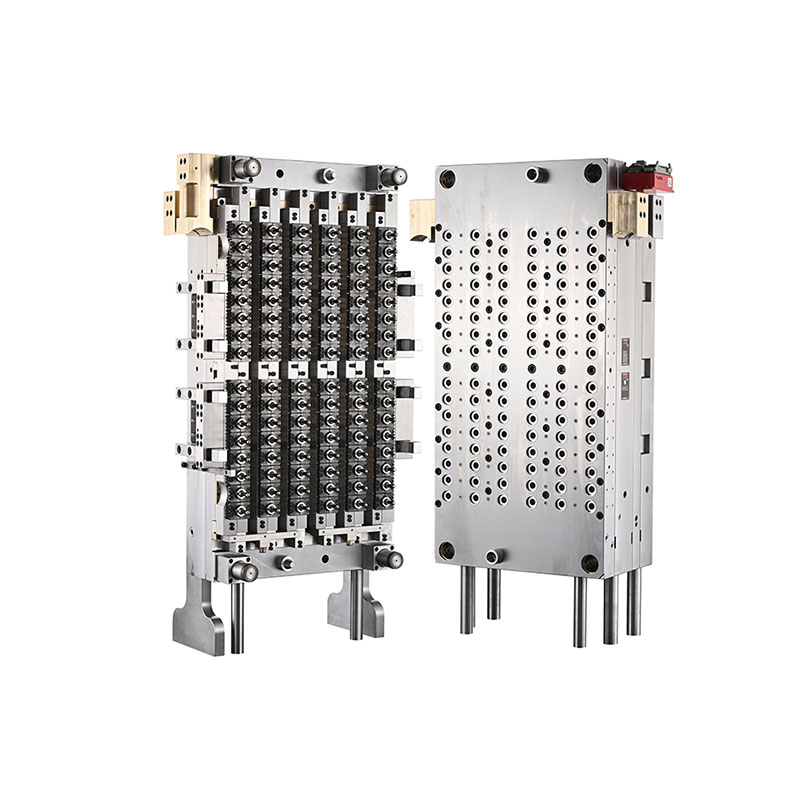
Даелонг, произвођач калупа за ињектирање са седиштем у Кини са преко 30 година искуства у индустрији, пружа прецизна решења алата за производњу пластичне амбалаже великог обима. Тхе96-Шупљина 29 25 Вратни калуп за кућне љубимце са игличастим вентиломје дизајниран за захтевну производњу ПЕТ преформа, комбинујући распоред великих шупљина, контролисани систем врућих тркача и компатибилност са аутоматизованом производном опремом за подршку конзистентне производње за напитке, храну и свакодневна хемијска паковања.
ПЕТ калуп за преформу високих перформанси директно утиче на ефикасност производње, конзистентност димензија, искоришћеност материјала и квалитет боца. Конфигурација са 96 шупљина омогућава произвођачима да произведу више предформи у сваком циклусу убризгавања, док систем врућих клизача са капијом игличастих вентила помаже у контроли испоруке талине на појединачним вратима. За произвођаче који користе компатибилне Нестал машине за бризгање и роботску аутоматизацију са пет станица, прави дизајн калупа може да подржи стабилну, поновљиву производњу. Овај чланак објашњава принципе рада калупа, кључне изборе материјала, инжењерске предности, критеријуме одабира, захтеве за одржавање и практична разматрања за процену улагања у ПЕТ преформу калупа са великим шупљинама.
ПЕТ преформе су компоненте бризгане које се накнадно поново загревају и растезљиво дувају у боце или друге контејнере. Њихове димензије, дистрибуција материјала, геометрија врата и стање површине утичу на перформансе готовог паковања.
Калуп са 96 шупљина садржи 96 појединачних позиција шупљина, омогућавајући правилно конфигурисаном систему за бризгање да формира до 96 предформи у једном комплетном циклусу ливења. Овај аранжман је посебно погодан за произвођаче који траже значајан производни капацитет без ослањања на бројне одвојене машине за ливење.
Спецификација врата 29/25 идентификује намеравани дизајн завршне обраде врата. Купци треба да потврде прецизан профил навоја, димензије заптивања, компатибилност затварања и релевантан цртеж завршне обраде врата пре наручивања. Ови детаљи одређују да ли ће готова предформа одговарати предвиђеној капици и процесу дувања боца.
Према информацијама о производу компаније Даелонг, овај калуп је дизајниран за Нестал машине за бризгање опремљене роботским системом са пет станица. Стварну компатибилност треба потврдити на основу модела машине купца, димензија плоче, капацитета убризгавања и конфигурације аутоматизације.
У бризгању са високим шупљинама, равномерна дистрибуција растопљеног ПЕТ-а по свим шупљинама је велики инжењерски изазов. Варијације у температури топљења, притиску, отпору протока или перформансама капије могу узроковати разлике у тежини преформе, изгледу и тачности димензија.
Систем врућих клизних капија са игличастим вентилом користи покретни затик вентила за контролу отварања и затварања капије. Систем је пројектован да управља уласком талине у сваку шупљину и може помоћи у стварању чистијих површина капије и конзистентнијег пуњења када је правилно дизајниран, одржаван и синхронизован са процесом убризгавања.
Даелонг специфицира систем врућих клизних вентила серије ПЦ-ВГ за овај модел. Коначни резултати зависе од целокупног дизајна вруће клизача, стања игле вентила, контроле температуре, подешавања убризгавања, перформанси хлађења и припреме ПЕТ смоле. Купци би требало да затраже пробу калупа и процену узорка како би потврдили перформансе у њиховим стварним условима рада.
Одабир материјала је од суштинског значаја за ПЕТ калуп за предформу велике шупљине јер појединачне компоненте доживљавају различите комбинације топлоте, притиска, трења и поновљених механичких покрета. Одговарајући челици за алат и материјали за вруће воде помажу у подршци стабилности димензија, отпорности на хабање и поузданом дуготрајном раду.
Следећа табела резимира материјале и инжењерске информације које је Даелонг објавио за овај калуп.
| Компонента | Специфицирани материјал | Објављена тврдоћа | Инжењерска сврха |
|---|---|---|---|
| Шупљина и језгро | Немачка 2316 челик | ХРЦ 42–45; прецизно очвршћавање до ХРЦ 50–54 | Формира геометрију предформе и подржава отпорност на хабање |
| Прстен за врат | Немачка 2316 челик | ХРЦ 45–50 | Формира интерфејс за завршетак врата и затварање |
| Затик вентила | Јапан СКД51 челик | ХРЦ 58–60 | Контролише отварање и затварање капије |
| Топла млазница | амерички берилијум бакар | ХРЦ 37 | Подржава пренос топлоте у склопу млазнице |
| Разводна плоча | Х13 челик | ХРЦ 35–38 | Подржава структуру колектора топлог ланца |
| Основна плоча | П20 алатни челик | ХРЦ 27–32 | Пружа структурну подршку за склоп калупа |
Напомена: Горе наведене вредности тврдоће прате објављене спецификације на страници производа. Купци треба да потврде коначне сертификате материјала, услове термичке обраде, спецификације компоненти и записе о инспекцији у одобреној техничкој документацији.
Даелонг такође извештава о толеранцијама обраде од 0,003–0,005 мм, заменљивости компоненти до 90%, и концентричности дебљине зида преформе од ±0,0075 мм при Л = 100 мм. Ово су важне тачке техничке евалуације; њихове методе мерења, места инспекције и критеријуми прихватања треба да буду договорени пре прихватања производње.
Примарна предност конфигурације са 96 шупљина је њен капацитет да формира много предформи у сваком циклусу. Када је упарен са машином за убризгавање одговарајуће величине, избалансираним пуњењем, ефикасним хлађењем и аутоматизованим руковањем, овај распоред може помоћи произвођачима да повећају производњу док боље искористе производни простор.
Међутим, стварни број прихватљивих предформи произведених по сату зависи од времена циклуса, расположивости машине, стабилности процеса, планираног одржавања и процента одбачених делова. Планирање производње би стога требало да користи проверене податке о испитивању, а не само број кавитета.
Конзистентна тежина предформе, димензије врата и дебљина зида су од суштинског значаја за низводно ливење истезањем дувањем. Разлике између шупљина могу довести до неравномерне расподеле материјала, недоследне чврстоће боце или повећане стопе одбијања.
Добро конструисан врући клизач, прецизно произведене компоненте калупа и уравнотежено хлађење могу помоћи у смањењу ових варијација. Рутинско узорковање и идентификација шупљина корисни су за откривање проблема пре него што утичу на велику производну серију.
Даелонг идентификује заменљиву структуру шупљине као једну од инжењерских предности калупа. Заменљиве компоненте могу поједноставити циљано одржавање јер се истрошени или оштећени део може сервисирати без замене целог склопа калупа.
Купци треба да потврде стварни обим заменљивости, доступност резервних делова, процедуре замене и захтеве за верификацију димензија. Ови детаљи помажу тимовима за одржавање да процене време застоја и припреме одговарајуће резервне залихе.
Брза производња преформа зависи од више од перформанси убризгавања. Опрема за руковање роботима, хлађење, транспорт, инспекцију и низводно дување морају да раде заједно. Компатибилност са предвиђеним системом аутоматизације помаже у смањењу ручног руковања и подржава предвидљивији ток производње.
Завршна обрада врата 29/25 и распоред са 96 шупљина чине овај тип калупа релевантним за операције паковања које захтевају значајне количине ПЕТ предформи. Погодност готове боце зависи од дизајна грла, тежине предформе, квалитета смоле, геометрије боце и предвиђених услова пуњења.
Није свака завршна обрада грла 29/25 заменљива са сваким поклопцем боце или линијом за пуњење. Произвођачи треба да провере цртеже затварача, карактеристике које су евидентне због неовлашћеног отварања, захтеве за заптивање и применљиве стандарде паковања пре него што се посвете дизајну калупа.
Избор калупа са великим шупљинама захтева преглед комплетног производног система, а не само поређење броја шупљина или набавних цена. Технички одговарајући калуп треба да одговара машини, смоли, дизајну боце, производном циљу и ресурсима за одржавање који су доступни у фабрици.
За додатне детаље о производу, прегледајте Даелонг-ов ПЕТ калуп за преформу са 96 шупљина и 29/25 врата са затварачем игличастог вентила и његов шири асортиман решења за ПЕТ преформу.
Чак и прецизно конструисан калуп захтева редовно одржавање да би се одржао конзистентан учинак. У систему са 96 шупљина, мали проблем који утиче на неколико шупљина може створити значајан број неисправних делова ако остане неоткривен.
Превентивно одржавање може смањити неочекиване застоје и учинити замену компоненти предвидљивијом. Одговарајући интервал одржавања треба да се заснива на условима производње, квалитету смоле, радним сатима, резултатима инспекције и препорукама произвођача.
ПЕТ калуп за преформу са 96 шупљина садржи 96 калупних шупљина и може произвести до 96 предформи по комплетном циклусу убризгавања када све шупљине раде исправно. Стварна производња зависи од времена циклуса, перформанси машине и стопе прихватања производа.
Ознака 29/25 идентификује предвиђену конфигурацију завршне обраде врата. Тачне димензије и интерфејс затварача треба потврдити коришћењем одобреног инжењерског цртежа како би се осигурала компатибилност са одабраним дизајном поклопца и боце.
Систем затварача игличастих вентила контролише улазак талине кроз покретне клинове вентила. Са одговарајућим поставкама дизајна и процеса, може побољшати конзистентност капије, подржати контролисано пуњење и смањити одређене дефекте везане за капију у бризгању велике запремине.
Даелонг наводи компатибилност са Нестал машинама за бризгање које су опремљене роботским системом са пет станица. Пре поруџбине треба потврдити прецизан модел машине и захтеве интерфејса, укључујући силу стезања, капацитет убризгавања, димензије плоче и детаље аутоматизације.
Објављене спецификације укључују Герман 2316 челик за шупљину, језгро и вратни прстен; Јапан СКД51 челик за клин вентила; берилијум бакар за млазницу за врућу воду; Х13 челик за плочу колектора; и П20 алатни челик за основну плочу. Коначни захтеви за материјал и тврдоћу треба да буду потврђени у спецификацији куповине.
Произвођачи треба да одржавају избалансиране температуре вруће воде, одговарајуће параметре убризгавања, ефикасно хлађење и чисте површине за калупљење. Редовно узорковање шупљина по шупљина и превентивно одржавање помажу да се идентификују одступања пре него што изазову широко распрострањено одбацивање.
Наведите цртеж завршне обраде врата, тежину и димензије преформе, предвиђену примену у боци, модел машине за убризгавање, производни циљ, спецификације смоле, захтеве за аутоматизацију и жељени распоред испоруке. Ови детаљи помажу произвођачу да процени компатибилност и припреми тачнији предлог.
ПЕТ калуп за преформу са 96 шупљина са системом игличастих вентила може бити драгоцена инвестиција за произвођаче амбалаже који траже висок производни капацитет, поновљив квалитет преформе и компатибилност са аутоматизованим операцијама бризгања. Његова дугорочна вредност зависи од прецизног инжењеринга, одговарајућих материјала, уравнотеженог пуњења и хлађења, поуздане интеграције машина и дисциплинованог одржавања.
Даелонг комбинује своје искуство у производњи калупа за бризгање са дизајном производа намењеном за производњу ПЕТ преформа великог обима. Пре доношења одлуке о куповини, произвођачи треба да процене техничке цртеже, потврде компатибилност машина и успоставе јасне критеријуме прихватања за испитивање калупа и коначну испоруку.
Тражите поуздано решење за калупе за ПЕТ преформу за своју производну линију? Контактирајте Даелонгда разговарате о вашим спецификацијама врата 29/25, дизајну преформе, конфигурацији машине и захтевима за излаз. Посетите страницу производа или нас контактирајте да бисте затражили техничке детаље и понуду прилагођену вашим производним потребама.